Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Nyheter
Hur stödjer anpassade cementbetongstensformdesigner olika tegelformer?
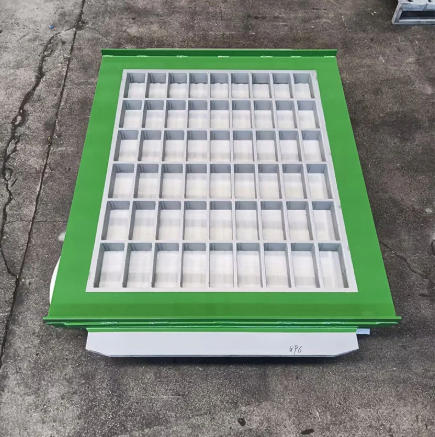
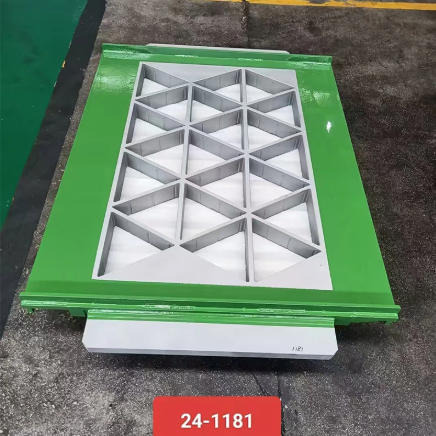
En blockfabrik som har tillverkat vanliga ihåliga block i flera år bestämmer sig för att gå in på marknaden för dekorativa asfaltläggare. De befintliga formarna kan inte bilda de sammankopplade kanterna, de avfasade hörnen eller den ytstruktur som den nya produkten kräver. Anläggningen beställer en anpassadCementbetongstensform, och inom några veckor producerar den en produkt som inte ser ut som dess standardblocklinje. Detta är det praktiska värdet av skräddarsydd formdesign: den tillåter en enda tegelmaskin att producera ett brett utbud av former utan att ersätta själva maskinen. Formen är gränssnittet mellan maskinen och produkten, och dess design avgör vilka former som är möjliga, hur snabbt de kan produceras och hur länge formen kommer att hålla. För inköpschefer som köper formar för produktion av betongtegel är det viktigt att förstå hur anpassade konstruktioner stödjer olika former för att utöka produktsortimentet och förbli konkurrenskraftig.
Den här guiden är skriven för köpare som behöver köpa anpassade design av cementbetongtegelformar för olika tegelformer. Vi kommer att förklara hur kavitetsgeometri definierar formen, hur modulära formsystem tillåter snabba växlingar mellan produkter, hur material och värmebehandling påverkar formlivslängden i komplexa geometrier, och hur man utvärderar en leverantörs förmåga att leverera skräddarsydda former. Vi kommer också att tillhandahålla detaljerade produktparametrar från vår fabrik påPRO Industry Group Co., Ltd. Oavsett om du producerar standardblock, sammankopplade markstenar, stödmursenheter eller dekorativa fasadtegel, hjälper den här guiden dig att förstå hur anpassad formdesign stöder de former som din marknad efterfrågar.
Innehållsförteckning
- 1. Varför begränsar standardformar mångfalden av tegelformar?
- 2. Hur definierar kavitetsgeometrin tegelformen?
- 3. Hur stödjer modulära formsystem flera former på en maskin?
- 4. Vilka material- och värmebehandlingsval förlänger mögellivslängden för komplexa former?
- 5. Hur utvärderar du en anpassad formleverantör för formkapacitet?
- 6. Vanliga frågor (FAQ)
- 7. Slutsats
1. Varför begränsar standardformar mångfalden av tegelformar?
En standardform är designad för en specifik produkt med hög volym, vanligtvis ett rektangulärt ihåligt block eller ett enkelt massivt block. Dess kavitetsgeometri är fixerad och dess öppnings- och utkastningsmekanismer är optimerade för den ena formen. När en producent vill lägga till en ny form – en sammankopplande stenläggare, ett avfasat kantblock, en stödmur med delad yta – kan standardformen inte ta emot förändringen. Tillverkaren har tre alternativ: köpa en ny maskin dedikerad till den nya formen, modifiera den befintliga formen på ett sätt som kan äventyra dess styrka, eller investera i en skräddarsydd cementbetongstensform designad specifikt för den nya geometrin. Det första alternativet är kapitalintensivt. Det andra är riskabelt. Det tredje är det praktiska valet för de flesta tillverkare, och det är anledningen till att anpassad formdesign har blivit en kärnfunktion i betongproduktindustrin.
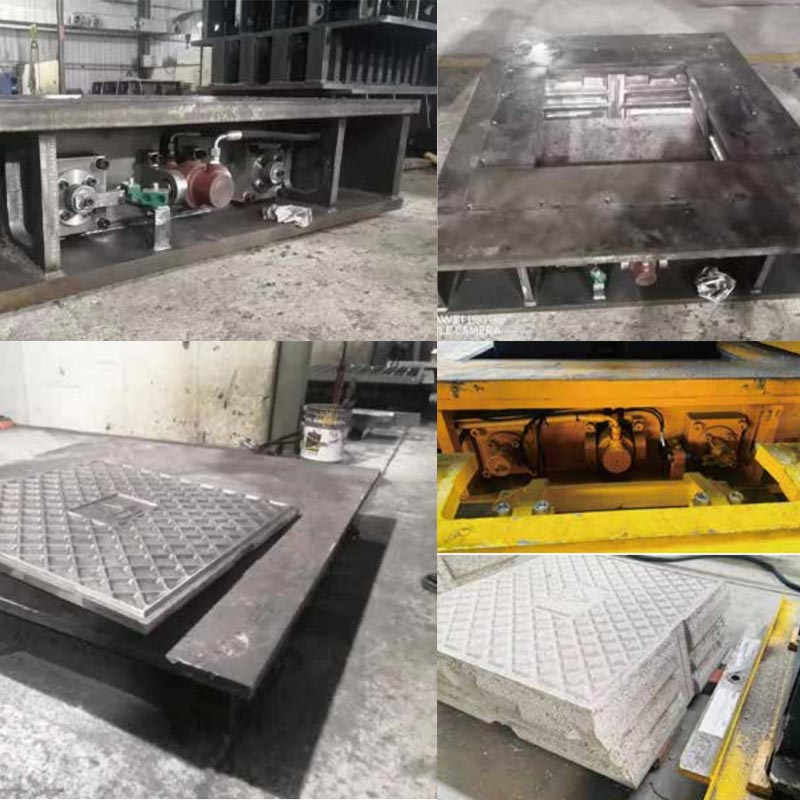
Begränsningen för standardformar handlar inte bara om hålighetens form. Det handlar också om formramen, utkastningssystemet, vibrationsöverföringen och slitytorna. En standardform är byggd runt ett rektangulärt hålrum, och dess ram och utmatningsstift är placerade för den geometrin. En komplex form kan kräva ett annat utkastningsmönster, en annan ramöppning och en annan slitytbehandling. Tabellen nedan visar de typiska begränsningarna för standardformar när en ny form introduceras.
| Standard formfunktion | Begränsning för nya former | Anpassat mögelsvar |
| Fast rektangulär hålighet | Kan inte bilda sammankopplade kanter eller avfasningar | Kavitetsgeometri designad enligt produktritningen |
| Utkastningsstiftmönster | Får inte vara i linje med komplexa produktytor | Utmatningspunkter placerade för att undvika märkning av produkten |
| Ramöppning | Kan vara för liten för större eller oregelbundna former | Ramstorlek för den nya formen och maskingränssnittet |
| Använd ytbehandling | Optimerad för enkel nötning, inte komplexa kanter | Ytbehandling vald för det specifika slitmönster |
På PRO Industry Group Co., Ltd. har vår fabrik sett denna begränsning upprepade gånger i kundfabriker. Tillverkare antar ofta att de behöver en ny maskin, när det de faktiskt behöver är en korrekt designad cementbetongform som matchar den nya produkten och den befintliga maskinen. Vårt ingenjörsteam arbetar utifrån produktritningen, maskingränssnittets dimensioner och produktionsvolymen för att designa en form som stödjer den nya formen utan att kompromissa med maskinen.
2. Hur definierar kavitetsgeometrin tegelformen?
Kavitetsgeometri är uppsättningen av dimensioner och funktioner inuti formen som bildar tegelstenen. Det inkluderar hålighetens längd, bredd och höjd, antalet och placeringen av kärnor eller hål, kantprofilen (fyrkantig, avfasad, avrundad), ytstrukturen (slät, delad yta, borstad) och dragvinkeln som gör att tegelstenen kan kastas ut. Vart och ett av dessa element måste utformas för att matcha produktspecifikationen och för att fungera med betongblandningen, vibrationssystemet och utstötningsmekanismen. En skräddarsydd cementbetongstensform är designad genom att översätta produktritningen till en hålighetsdesign och sedan kontrollera den designen mot maskinens kapacitet och betongens beteende. Tabellen nedan visar hur produktformsegenskaper översätts till formrumsdesignparametrar.
| Produktformsfunktion | Designparameter för formhålrum | Typiskt värde eller alternativ |
| Förreglingskant | Kantprofilens geometri och tolerans | +/- 0,2 mm på förreglingsfunktioner |
| Avfasat hörn | Hörnradie eller avfasningsvinkel | 3 mm till 10 mm avfasning |
| Textur med delat ansikte | Ytmönster på hålvägg | Maskinbearbetat eller etsat mönster |
| Kärnhål | Kärnstiftets diameter och position | 40 mm till 200 mm diameter |
| Utkastningsavstånd | Dragvinkel på vertikala väggar | 1 till 2 grader |
| Produktens höjd | Kavitetsdjup och formramens höjd | 50 mm till 300 mm |
På vår fabrik använder vi CAD-modellering för att designa varje kavitet och simulera utstötnings- och vibrationsbeteende före bearbetning. Detta gör att vi kan fånga störningar, tunna väggar och problem med dragvinkel innan formen skärs. Vårt mål är att tillhandahålla en tegelform av cementbetong som ger den avsedda formen konsekvent, utan att behöva prova-och-fel-justeringar på maskinen.
3. Hur stödjer modulära formsystem flera former på en maskin?
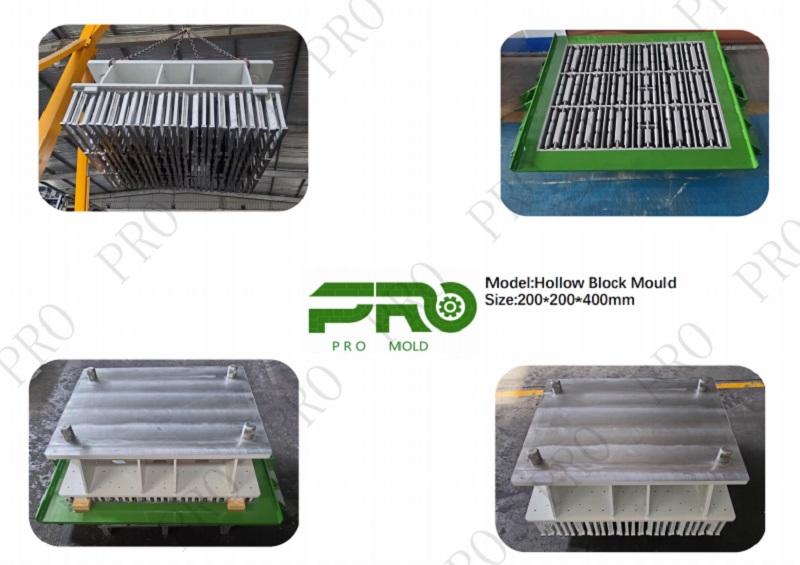
Ett modulärt formsystem tillåter en enda tegelmaskin att producera flera former genom att byta forminsatsen eller formlådan snarare än hela formenheten. Systemet består vanligtvis av en huvudram som monteras på maskinen och utbytbara kavitetsinsatser som är fästa i ramen. Huvudramen tillhandahåller det strukturella gränssnittet, utstötningsmekanismen och vibrationsöverföringen, medan insatsen definierar produktformen. Detta tillvägagångssätt minskar kostnaden för att lägga till en ny form, eftersom endast insatsen behöver tillverkas, inte hela ramen. Det minskar också bytetiden, eftersom insatsen kan tas bort och bytas ut snabbt. Tabellen nedan visar typiska modulära formkonfigurationer och deras växlingsegenskaper.
| Konfiguration | Bytesmetoder | Typisk bytestid | Bäst lämpad för |
| Ändring endast för insättning | Byt ut kavitetsinsatsen i huvudramen | 15 - 30 minuter | Små formvariationer, täta förändringar |
| Byte av formlåda | Byt ut hela formlådan på maskinen | 30 - 60 minuter | Olika produktfamiljer |
| Snabbväxlingskassett | Förmonterad kassett glider in i ramen | 5 - 15 minuter | Högmix, lågvolymproduktion |
På PRO Industry Group Co., Ltd., designar vår fabrik modulära cementbetongstensformsystem som tillåter producenter att växla mellan former utan att ersätta hela formen. Vi arbetar med maskintillverkarens gränssnittsmått för att säkerställa att huvudramen passar korrekt och att skären är lätta att hantera. Vårt mål är att hjälpa producenter att utöka sitt produktsortiment utan att utöka sin maskinpark.
4. Vilka material- och värmebehandlingsval förlänger mögellivslängden för komplexa former?
Komplexa former ställer andra krav på formmaterialet än enkla rektangulära hålrum. Tunna sektioner, skarpa hörn och strukturerade ytor är mer känsliga för slitage, sprickor och erosion. Materialet och värmebehandlingen måste väljas för att motstå dessa specifika fellägen. För allmän blockproduktion är 42CrMo4 eller 40Cr med härdning och härdning vanligt. För komplexa former med tunna kanter eller strukturerade ytor specificeras ofta en uppkolad eller nitrerad yta för att öka slitstyrkan utan att minska segheten. Tabellen nedan jämför material och behandlingsalternativ för komplexa formformer.
| Material / Behandling | Ythårdhet | Seghet | Bäst lämpad för |
| 42CrMo4, släckt och härdat | 48 - 52 HRC | Bra | Allmänna block- och gatstensformer |
| 20CrMnTi, uppkolad | 58 - 62 HRC yta | Måttlig | Slitstarka kanter, strukturerade ytor |
| 42CrMo4, nitrerat | 60 - 65 HRC yta | Bra kärna | Komplexa former med tunna sektioner |
| Hardox 450 | 45 - 50 HRC | Excellent | Kraftiga, slitstarka former |
På vår fabrik väljer vi material och behandling utifrån produktformen, betongblandningen och produktionsvolymen. Vi verifierar hårdheten och höljets djup efter behandling och vi inspekterar kaviteten för dimensionell noggrannhet. Vårt mål är att tillhandahålla en tegelform av cementbetong som bibehåller den komplexa formen under en lång livslängd, inte bara i början av produktionen.
5. Hur utvärderar du en anpassad formleverantör för formkapacitet?
Att utvärdera en leverantör av skräddarsydda design av cementbetongtegelformar för formkapacitet kräver mer än att kontrollera en katalog. Leverantören måste visa förmåga att översätta en produktritning till en tillverkningsbar kavitet, att bearbeta komplex geometri till tolerans, att välja rätt material och behandling och att stödja producenten genom den första produktionskörningen. Tabellen nedan ger en poängram som köpare kan använda vid leverantörsutvärdering.
| Utvärderingsområde | Vad du ska kontrollera | Vikt |
| Designförmåga | CAD-modellering, utkastningssimulering, djupgående analys | 25 % |
| Bearbetningsförmåga | CNC-fräsning, EDM, slipning för komplexa kaviteter | 25 % |
| Material och behandling | Certifierat stål, intern värmebehandling, hårdhetsprovning | 20 % |
| Forma upplevelsen | Referenser för liknande former, provformar | 15 % |
| Produktionsstöd | Provkörningssupport, justeringsservice, reservskär | 15 % |
På PRO Industry Group Co., Ltd., stödjer vår fabrik kunder genom vart och ett av dessa områden. Vi ger konstruktionsgenomgångar före bearbetning, vi bearbetar komplexa kaviteter internt, vi kontrollerar värmebehandling och hårdhet och vi stödjer den första produktionskörningen. Vårt mål är att göra det anpassade formprojektet förutsägbart, inte en serie överraskningar.
6. Vanliga frågor (FAQ)
Fråga 1: Kan en anpassad tegelform av cementbetong producera mer än en tegelform?
Svar: En enda anpassad form är designad för en specifik kavitetsgeometri. Ett modulärt formsystem med utbytbara insatser tillåter dock en maskin att producera flera former genom att byta insats eller formlåda. Huvudramen finns kvar på maskinen och endast den formdefinierande insatsen byts ut. Detta är det mest kostnadseffektiva sättet att stödja flera tegelformer utan att köpa ytterligare maskiner.
Fråga 2: Hur lång tid tar det att designa och tillverka en anpassad tegelform för en ny form?
Svar: Ledtiden beror på formens komplexitet och tillgängligheten för maskingränssnittsdata. En typisk anpassad form för en ny asfaltläggare eller blockform tar 4 till 8 veckor från konstruktionsgodkännande till leverans. Komplexa texturer eller snäva toleranser kan förlänga schemat. Vår fabrik tillhandahåller ett detaljerat produktionsschema efter designgenomgången så att tillverkaren kan planera produktlanseringen därefter.
Fråga 3: Vilken information behöver jag tillhandahålla för att få en anpassad formoffert?
Svar: För att citera en skräddarsydd cementbetongstensform behöver vi produktritningen med dimensioner och toleranser, tegelmaskinmodellen och formgränssnittsdimensionerna, den förväntade produktionsvolymen, betongblandningsdesignen och eventuella krav på ytstruktur eller färg. Foton eller prover av målprodukten är också användbara. Med denna information kan vårt ingenjörsteam förbereda ett designkoncept och en offert.
Fråga 4: Kommer en anpassad form för en komplex form att hålla lika länge som en standardform?
Svar: Livslängden beror på formkomplexiteten, valt material och behandling samt driftsförhållandena. Komplexa former med tunna kanter eller strukturerade ytor kan slitas snabbare än enkla rektangulära hålrum, men rätt material och ytbehandling kan kompensera. Vi väljer material och behandling utifrån formens specifika slitmönster, och vi tillhandahåller en livslängdsuppskattning tillsammans med offerten.
Fråga 5: Kan du leverera ersättningsskär till ett befintligt modulärt formsystem?
Svar: Ja, vi kan tillverka ersättningsskär för modulära formsystem, förutsatt att vi har huvudramens mått och detaljerna för insatsgränssnittet. Vi kan även omvända en befintlig insats om ritningar inte finns tillgängliga. Vårt mål är att hjälpa producenter att utöka sitt formsortiment utan att ersätta hela formsystemet.
7. Slutsats
Custom Cement Concrete Brick Mould-design stöder olika tegelformer genom att översätta produktens geometri till en kavitetsdesign, genom att använda modulära system som gör att en maskin kan producera flera former, och genom att välja material och behandlingar som bibehåller komplexa former under en lång livslängd. Formen är inte en handelsvara; det är verktyget som definierar vad en producent kan sälja. Genom att förstå hur kavitetsgeometri, modularitet och materialval fungerar tillsammans kan köpare köpa formar som utökar sitt produktsortiment utan att utöka sin maskinpark. På PRO Industry Group Co., Ltd. har vår fabrik design-, bearbetnings- och värmebehandlingskapacitet för att leverera skräddarsydda formar för standardblock, sammankopplade gatstenar, stödmursenheter och dekorativa fasadtegel.
Oavsett om du lägger till en ny form till din produktlinje eller byter ut en sliten form mot en befintlig form, inbjuder vi dig att kontakta oss för att diskutera dina krav. Vi kan tillhandahålla designkoncept, prover och detaljerade offerter. Vårt engagemang för kvalitet och kundsupport har gjort oss till en pålitlig partner för betongtillverkare runt om i världen.
Kontakta PRO Industry Group Co., Ltd. idagför att diskutera dina anpassade krav på cementbetongtegelformar och upptäcka hur våra konstruktioner kan stödja de tegelstenar som dina marknadskrav kräver.
Relaterade nyheter
- Vilka rengöringsmetoder hjälper till att skydda en cementbetongform efter produktion?
- Vilka stålmaterial är lämpliga för tillverkning av cementbetongtegelformar?
- Hur påverkar Cementbetongstensformens noggrannhet kvaliteten på färdiga tegelstenar?
- Vad gör en skräddarsydd betongform till det rätta valet för konsekvent produktion?
- Cementbetong tegel blästring Ytbehandlingsmaskin kontra traditionella ytbehandlingsmetoder: Vilken lösning är mer effektiv?
- Hur man väljer rätt utläggare av betongform för landskapsprojekt
Lämna ett meddelande till mig


Nyheter Rekommendationer