Svenska
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Nyheter
Vilka stålmaterial är lämpliga för tillverkning av cementbetongtegelformar?
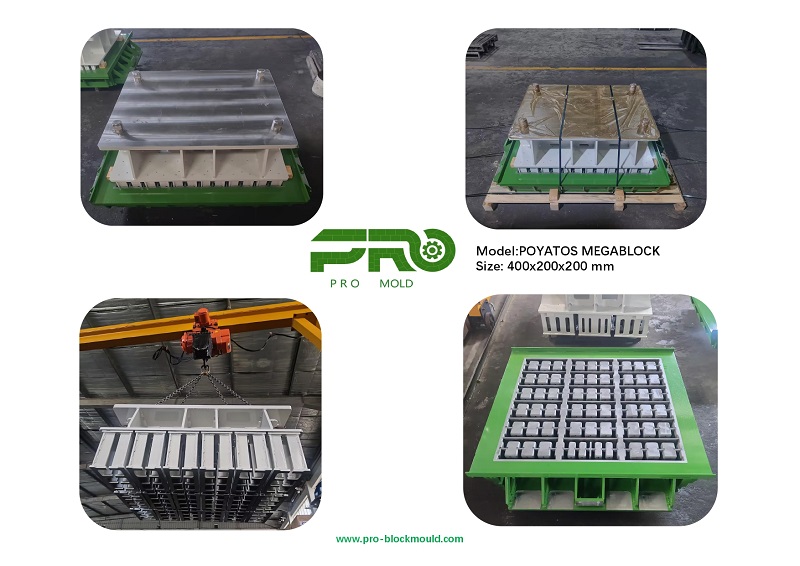
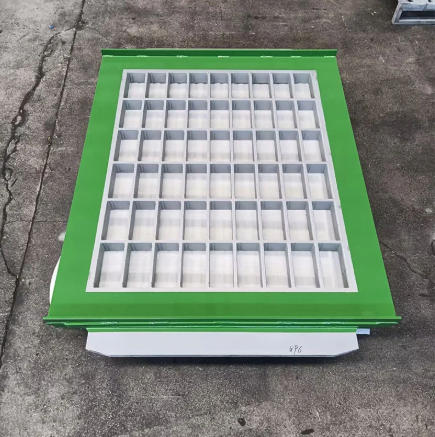
En blockfabrikschef som står inför ett beslut om att byta mögel konfronteras med en förvirrande mängd stålkvaliteter. Den ursprungliga formen varade i 80 000 cykler och ersättningscitatet anger "55# manganstål." En konkurrerande leverantör erbjuder "16Mn stål" till ett lägre pris, och en tredje föreslår "vakuumförkolat legerat stål" med en garanti på 100 000 cykler. Specifikationerna låter lika, men prestandaskillnaderna är det inte. ACementbetongstensformär inte en enkel stålplåt. Det är en förslitningskomponent som måste stå emot abrasivt aggregat, motstå högfrekventa vibrationer, bibehålla dimensionell noggrannhet under tryck och överleva hundratusentals formningscykler. Det valda stålet avgör om formen levererar sin beräknade livslängd eller går sönder i förtid, och skillnaden mellan en bra form och en dålig mäts i produktionsstopp, blockkvalitetsbortfall och utbytesfrekvens.
Den här guiden är skriven för köpare som behöver fatta ett välgrundat beslut om stålmaterial för produktion av cementbetongtegel. Vi kommer att jämföra de stålkvaliteter som vanligtvis används i industrin, förklara rollen av värmebehandling och uppkolning, diskutera avvägningarna mellan hårdhet och seghet och tillhandahålla kriterierna för att utvärdera en formleverantörs materialanspråk. Vi kommer också att tillhandahålla detaljerade produktparametrar från vår fabrik på PRO Industry Group Co., Ltd., inklusive materialspecifikationer och värmebehandlingsprocesser vi använder för våra formar. Oavsett om du köper formar för ihåliga block, markstenar, kantstenar eller specialiserade betongprodukter, hjälper den här guiden dig att välja ett formmaterial som matchar dina produktionsförhållanden och dina kostnadsmål.
Innehållsförteckning
- 1. Vilka är de vanliga stålsorterna som används vid tillverkning av cementbetongtegelformar?
- 2. Varför är manganstål fortfarande industristandarden för formramar?
- 3. När motiverar legerat stål med vakuumförkolning sin högre kostnad?
- 4. Hur bestämmer värmebehandling balansen mellan hårdhet och seghet?
- 5. Vilka är de väsentliga avvägningarna mellan kostnad och livslängd?
- 6. Hur utvärderar du en formleverantörs materialanspråk?
- 7. Vilka är de viktigaste produktparametrarna från vår fabrik?
- 8. Vanliga frågor (FAQ)
- 9. Slutsats
1. Vilka är de vanliga stålsorterna som används vid tillverkning av cementbetongtegelformar?
Stålkvaliteterna som används vid tillverkning av cementbetongtegelformar delas in i tre breda kategorier: strukturella kolstål, manganstål och legerade verktygsstål. Strukturella kolstål som Q235B och Q345B används för formramen och basplattorna, där det primära kravet är styvhet och svetsbarhet snarare än slitstyrka. Manganstål som 55# mangan (55Mn) och 16Mn (Q345) används för formhåligheten, kärnstänger och manipuleringshuvuden, där slitstyrka och seghet krävs. Legerade verktygsstål som 42CrMo, Cr12MoV och Hardox används för applikationer med högt slitage eller där förlängd livslängd motiverar en högre materialkostnad. Tabellen nedan sammanfattar de typiska applikationerna för varje stålkategori i en Cementbetongstensform.
| Stålkategori | Typiska betyg | Formkomponent | Primär egendom krävs |
| Strukturellt kolstål | Q235B, Q345B | Ram, bottenplatta | Styvhet, svetsbarhet |
| Manganstål | 55 Mn, 16Mn (Q345) | Kavitet, kärnstänger, sabotagehuvud | Slitstyrka, seghet |
| Legerat verktygsstål | 42CrMo, Cr12MoV, Hardox | Slitstarka skär, kärnstänger | Hög hårdhet, förlängd livslängd |
PåPRO Industry Group Co., Ltd., vår fabrik väljer stålkvaliteter baserat på den specifika formapplikationen, blocktypen och produktionsvolymen. Vi använder inte ett enda stål för alla formar, eftersom slitageförhållandena varierar avsevärt mellan produktion av ihåliga block, produktion av utläggare och produktion av kantsten. Vårt ingenjörsteam arbetar med varje kund för att bestämma den optimala materialspecifikationen för deras cementbetongstensform.
2. Varför är manganstål fortfarande industristandarden för formramar?
Manganstål, särskilt 55# mangan (55Mn) och 16Mn (Q345), förblir industristandarden för ramar och håligheter i cementbetongtegel av flera skäl. För det första erbjuder den en utmärkt balans mellan hårdhet och seghet. Efter värmebehandling kan 55Mn uppnå en ythårdhet på HRC 58-62, vilket ger god motståndskraft mot den nötande verkan av betongmaterial. Samtidigt förblir dess kärna tillräckligt tuff för att absorbera stöten från manipuleringshuvudet och vibrationerna från blockmaskinen utan att spricka. För det andra är det lättillgängligt och relativt ekonomiskt jämfört med legerade verktygsstål. För det tredje har den god svetsbarhet, vilket möjliggör tillverkning av stora formramar och reparation av slitna områden.
Begränsningen för 55Mn är att dess härdbarhet är måttlig och den kan vara benägen att spricka under vattensläckning om värmebehandlingen inte kontrolleras noggrant. Det är därför värmebehandlingsprocessen är lika viktig som själva stålsorten. En form gjord av 55Mn med en dåligt kontrollerad värmebehandling kommer inte att uppnå sin fulla hårdhet, eller så kan den utveckla släckande sprickor som leder till för tidigt fel. 16Mn (Q345) används ofta för manipuleringshuvudet och andra komponenter där seghet och svetsbarhet är viktigare än maximal hårdhet. Tabellen nedan jämför egenskaperna för 55Mn och 16Mn för formapplikationer.
| Egendom | 55 Mn | 16Mn (Q345) |
| Typisk ythårdhet (efter värmebehandling) | HRC 58-62 | HRC 58-62 (uppkolad) |
| Seghet | Måttlig | Excellent |
| Svetsbarhet | Måttlig | Bra |
| Släckande sprickrisk | Måttlig till hög | Låg |
| Typisk formkomponent | Kavitet, kärnstänger | Sabotagehuvud, ram |
På vår fabrik använder vi 55Mn för formhåligheten och kärnstänger där slitstyrka är prioritet, och 16Mn för sabotagehuvudet och ramkomponenter där seghet är viktigare. Vi kontrollerar värmebehandlingsprocessen noggrant för att uppnå den specificerade hårdheten utan att introducera släckningssprickor. Vårt kvalitetskontrollteam verifierar hårdheten för varje produktionsbatch.
3. När motiverar legerat stål med vakuumförkolning sin högre kostnad?
Legerat stål med vakuumförkolning är premiumalternativet för produktion av cementbetongtegelformar. Det specificeras när produktionsvolymen är hög, ballasten är mycket abrasiv eller blockdesignen kräver en form som bibehåller snäva dimensionella toleranser under en längre livslängd. Kolningsprocessen skapar ett hårt ytskikt (typiskt HRC 60-65) med ett djup på 1,2-1,35 mm, medan kärnan förblir seg (HRC 33-40). Denna struktur med "hårt skal, tuff kärna" är nyckeln till förlängd formlivslängd. Den hårda ytan motstår betongens nötande slitage, medan den sega kärnan absorberar stötar och vibrationer utan att spricka. Tabellen nedan jämför prestandan hos standardmanganstål och vakuumförkolnade legeringsstålformar.
| Parameter | Standard manganstål | Vakuumförkolat legerat stål |
| Ythårdhet | HRC 58-62 (genomhärdad eller ythärdad) | HRC 60-65 (förkolad låda) |
| Falldjup | N/A | 1,2 - 1,35 mm |
| Kärnhårdhet | HRC 33-40 (typiskt) | HRC 33-40 (kontrollerad) |
| Typisk livslängd | 50 000 - 80 000 cykler | 90 000 - 100 000+ cykler |
| Relativ kostnad | Baslinje | 20-40% högre |
På PRO använder vår fabrik vakuumförkolning och integrerad värmebehandling för vår premiumformlinje. Processen styrs av ett tyskt PE-system, som övervakar kolpotentialen och fallets djup i realtid. Vår skärhårdhet når HRC 60-65, och uppkolningsskiktets tjocklek är 1,2-1,35 mm. Vi backar upp detta med en livslängdsgaranti på upp till 100 000 cykler för våra utläggarformar och upp till 90 000 cykler för våra ihåliga blockformar. För kunder som producerar i hög volym kompenseras den högre initiala kostnaden för den uppkolade formen av den minskade utbytesfrekvensen och den lägre stilleståndstiden.
4. Hur bestämmer värmebehandling balansen mellan hårdhet och seghet?
Värmebehandling är den process som omvandlar stålet från en råvara till en slitstark formkomponent. Målet är att uppnå en hård yta som motstår nötning samtidigt som den behåller en seg kärna som motstår sprickbildning. De två vanligaste värmebehandlingsprocesserna för cementbetongtegelform är genomhärdning och uppkolning. Genomhärdning innebär att stålet värms upp till austenitiseringstemperaturen, kyls i olja eller vatten och härdas till önskad hårdhet. Förkolning innebär att stålet värms upp i en kolrik atmosfär, vilket låter kol diffundera in i ytan och sedan släckas och härdas. Tabellen nedan jämför dessa processer.
| Värmebehandling | Behandla | Hårdhet uppnådd | Fördel | Begränsning |
| Genomhärdning | Värme, släcka, temperera | HRC 58-62 (uniform) | Enkla, enhetliga egenskaper | Kärnan kan vara för hård, spröd |
| Förkolning | Värme i kolatmosfär, släckning, temperament | HRC 60-65 (yta), HRC 33-40 (kärna) | Hård yta, seg kärna | Mer komplex, högre kostnad |
| Nitrering | Värm i kväveatmosfär | HRC 60-65 (yta) | Låg distorsion, hög hårdhet | Tunt fodral, inte för hög effekt |
På vår fabrik använder vi vakuumförkolning för våra premiumformkomponenter och kontrollerad genomhärdning för våra standardkomponenter av manganstål. Vi verifierar hårdheten och höljets djup efter värmebehandling med hjälp av kalibrerade hårdhetstestare och metallografisk inspektion. Vårt mål är att säkerställa att varje cementbetongstensform som vi producerar har rätt hårdhet-seghetsbalans för sin avsedda användning.
5. Vilka är de väsentliga avvägningarna mellan kostnad och livslängd?
Materialvalet för en cementbetongstensform innebär en avvägning mellan initial kostnad och livslängd. En standardform av manganstål har en lägre initial kostnad men en kortare livslängd. En vakuumförkolad form av legerat stål har en högre initial kostnad men en längre livslängd och lägre utbytesfrekvens. Det optimala valet beror på produktionsvolymen, blocktypen och kostnaden för stillestånd. Tabellen nedan visar en förenklad jämförelse av totala ägandekostnader för en ihålig blockform.
| Kostnadsfaktor | Standard manganform | Vakuumförkolad form |
| Initial mögelkostnad | Baslinje | +30 % |
| Livslängd (cykler) | 60 000 - 80 000 | 90 000 - 100 000 |
| Utbytesfrekvens (per 500 000 cykler) | 6-8 formar | 5 formar |
| Driftstopp per byte | 4-8 timmar | 4-8 timmar |
| Total kostnad per 500 000 cykler | Högre | Lägre |
På PRO Industry Group Co., Ltd. arbetar vi med våra kunder för att utvärdera den totala ägandekostnaden för deras specifika produktionsförhållanden. För en anläggning som producerar i hög volym med slipmaterial är den vakuumförkolnade formen vanligtvis det mer ekonomiska valet under utrustningens livslängd. För en anläggning med lägre volym eller mindre slipande ballast kan standardmanganformen vara tillräcklig. Vårt mål är att hjälpa våra kunder att välja det material som ger bäst värde för deras verksamhet.
6. Hur utvärderar du en formleverantörs materialanspråk?
Att utvärdera en formleverantörs materialanspråk kräver mer än att läsa specifikationsbladet. Köparen bör verifiera stålkvaliteten, värmebehandlingsprocessen, hårdheten, höljets djup och livslängdsgarantin. Leverantören ska kunna tillhandahålla materialcertifikat, hårdhetstestrapporter och referenser från kunder med liknande produktionsförhållanden. Tabellen nedan sammanfattar verifieringsstegen.
| Verifieringssteg | Vad du ska begära | Varför det spelar roll |
| Verifiering av stålkvalitet | Bruksprovningscertifikat | Bekräftar att stålet uppfyller den specificerade kvaliteten |
| Hårdhetsverifiering | Hårdhetstestrapport (HRC) | Bekräftar att värmebehandlingen uppnådde målet |
| Falldjupsverifiering | Metallografisk rapport (för uppkolade formar) | Bekräftar det uppkolande lagrets tjocklek |
| Service Livsgaranti | Skriftlig garanti med cykelgräns | Ger regress om formen misslyckas i förtid |
| Kundreferenser | Kontakter i liknande produktionsförhållanden | Bekräftar verkliga prestanda |
På vår fabrik tillhandahåller vi fullständig dokumentation för varje Cementbetongstensform som vi skickar, inklusive fabrikstestcertifikat, hårdhetsrapporter och vår skriftliga livslängdsgaranti. Vi tillhandahåller även kundreferenser på begäran. Vi inbjuder dig att verifiera våra materialanspråk mot dessa kriterier och att betrakta oss som din partner för formtillverkning.
7. Vilka är de viktigaste produktparametrarna från vår fabrik?
Följande tabell visar nyckelproduktparametrarna för våra Cementbetongstensformar, inklusive stålkvaliteter och värmebehandlingsprocesser vi använder. Vår fabrik kan också anpassa materialspecifikationen för att möta specifika produktionskrav.
| Parameter | Specifikationsområde | Anteckningar |
| Rammaterial | Q235B, Q345B, 16Mn | Vald för styvhet och svetsbarhet |
| Kavitet/kärnmaterial | 55 Mn, 16Mn, Legerat stål | Vald för slitstyrka |
| Premiumalternativ | Vakuumförkolat legerat stål | HRC 60-65, höljedjup 1,2-1,35 mm |
| Ythårdhet | HRC 58-62 (standard), HRC 60-65 (premium) | Verifierad efter värmebehandling |
| Kärnhårdhet | HRC 33-40 | Behåller segheten |
| Livslängd (standard) | 60 000 - 80 000 cykler | Beror på blocktyp och villkor |
| Livslängd (premium) | 90 000 - 100 000 cykler | Garanterat för asfaltläggare och ihåliga blockformar |
| Utbytbara komponenter | Ja (bultstruktur) | Minskar underhållsstopp |
| MOQ | 1 set | Förhandlingsbart vid stora beställningar |
| Ledtid | 3-6 veckor | Beror på komplexitet och kvantitet |
På vår fabrik tillverkar vi våra Cementbetongstensformar för att uppfylla dessa specifikationer och mer. Vi kan anpassa stålkvaliteten, värmebehandlingen och livslängdsgarantin för att passa dina specifika krav. Vårt kvalitetskontrollsystem inkluderar inspektion av råvaror, inspektion under process och slutinspektion före leverans. Vårt mål är att förse våra kunder med högkvalitativa formar som levererar pålitlig prestanda och lång livslängd.
8. Vanliga frågor (FAQ)
Fråga 1: Vilket är det bästa stålmaterialet för en tegelform av cementbetong?
Svar: Det bästa materialet beror på produktionsförhållandena. För standardproduktion med måttlig volym erbjuder 55# manganstål med korrekt värmebehandling en bra balans mellan hårdhet, seghet och kostnad. För högvolymproduktion med slipmaterial ger vakuumförkolat legerat stål en hårdare yta och längre livslängd. På PRO Industry Group Co., Ltd. hjälper vi kunder att välja rätt material baserat på deras blocktyp, produktionsvolym och kostnadsmål.
Fråga 2: Varför behöver 55# manganstål noggrann värmebehandling?
Svar: 55# manganstål har måttlig härdbarhet och en tendens att spricka under vattensläckning om processen inte kontrolleras noggrant. Värmebehandlingen måste uppnå målytans hårdhet (HRC 58-62) utan att introducera släckningssprickor. På vår fabrik kontrollerar vi uppvärmningshastigheten, härdningstemperaturen och härdningscykeln för att säkerställa att formen uppnår den specificerade hårdheten samtidigt som den behåller sin seghet.
Fråga 3: Hur förlänger vakuumförkolning formens livslängd?
Svar: Vakuumförkolning skapar ett hårt ytskikt (HRC 60-65) med ett djup på 1,2-1,35 mm, medan kärnan förblir seg (HRC 33-40). Denna struktur med "hårt skal, tuff kärna" motstår nötande slitage på ytan samtidigt som den absorberar stötar och vibrationer utan att spricka. Resultatet är en form som varar 90 000 till 100 000 cykler, jämfört med 60 000 till 80 000 cykler för en vanlig manganform.
Fråga 4: Kan en sliten form repareras?
Svar: I vissa fall kan en sliten form repareras genom svetsning och ombearbetning. Reparationsprocessen kan dock påverka värmebehandlingen och formens dimensionella noggrannhet. För högprecisionsformar eller formar med stort slitage är utbyte ofta det mer ekonomiska valet. Vår utbytbara komponentdesign gör att slitna kärnstänger och insatser kan bytas ut utan att hela formenheten ersätts.
Fråga 5: Vilken är den typiska livslängden för en tegelform av cementbetong?
Svar: Livslängden beror på stålkvalitet, värmebehandling, blocktyp, aggregatsnötningsförmåga och underhåll. Standardmanganformar håller vanligtvis 60 000 till 80 000 cykler. Vakuumförkolnade legeringsformar kan hålla 90 000 till 100 000 cykler eller mer. På PRO Industry Group Co., Ltd. tillhandahåller vi en skriftlig livslängdsgaranti för våra formar baserat på specificerat material och applikation.
9. Slutsats
Val av stålmaterial är ett av de viktigaste besluten vid upphandling av cementbetongtegelformar. Rätt stålkvalitet, i kombination med rätt värmebehandling, avgör om formen levererar sin beräknade livslängd eller går sönder i förtid. Manganstål som 55Mn och 16Mn erbjuder en beprövad balans mellan prestanda och kostnad för standardapplikationer. Vakuumförkolnade legerade stål ger förlängd livslängd för stora volymer, abrasiv produktion. Nyckeln är att matcha materialet till produktionsförhållandena och att verifiera leverantörens materialanspråk genom dokumentation och referenser. På PRO Industry Group Co., Ltd. har vår fabrik över 15 års erfarenhet av formtillverkning, och vi arbetar med våra kunder för att välja den optimala materialspecifikationen för deras specifika applikation.
Oavsett om du producerar ihåliga block, markstenar, kantstenar eller specialiserade betongprodukter, inbjuder vi dig att kontakta oss för att diskutera dina krav. Vi kan tillhandahålla materialcertifikat, hårdhetsrapporter och livslängdsgarantier. Vårt engagemang för kvalitet och kundnöjdhet har gjort oss till en pålitlig partner för blockfabriker runt om i världen.
Kontakta PRO Industry Group Co., Ltd. idagför att diskutera dina krav på cementbetongtegelform och upptäcka hur vårt materialval kan förbättra din produktionseffektivitet och livslängd för din form.
Tidigare :
-
Relaterade nyheter
- Hur påverkar Cementbetongstensformens noggrannhet kvaliteten på färdiga tegelstenar?
- Vad gör en skräddarsydd betongform till det rätta valet för konsekvent produktion?
- Cementbetong tegel blästring Ytbehandlingsmaskin kontra traditionella ytbehandlingsmetoder: Vilken lösning är mer effektiv?
- Hur man väljer rätt utläggare av betongform för landskapsprojekt
- Kostar tegelpallar av träcement dig mer än du tror?
- Varför välja en cementbetongblandare för effektiva byggprojekt?
Lämna ett meddelande till mig